
Se a sua Due Flow parou de cortar até o fim, ou você percebeu que precisa deixar a máquina cada vez mais devagar para cortar o mesmo material que antes cortava normalmente, este artigo reúne sete verificações, da mais simples à mais avançada.
Antes de começar: siga a ordem abaixo. Os itens 1, 2 e 3 são os mais comuns e não exigem abrir nada na máquina. Só avance para os itens 4 a 7 se os primeiros já estiverem conferidos.
1. Foco do laser
O laser da Due Flow é um cone de luz que fica mais fino em um ponto específico, o ponto de foco. É nesse ponto que a energia está mais concentrada e o corte acontece. Se a distância entre o bico e o material estiver errada, o feixe chega espalhado na superfície: a linha fica mais grossa, queima mais e não atravessa o material.
Isso costuma acontecer quando você troca a espessura do material e esquece de reajustar o foco, ou quando o cabeçote se desregula.
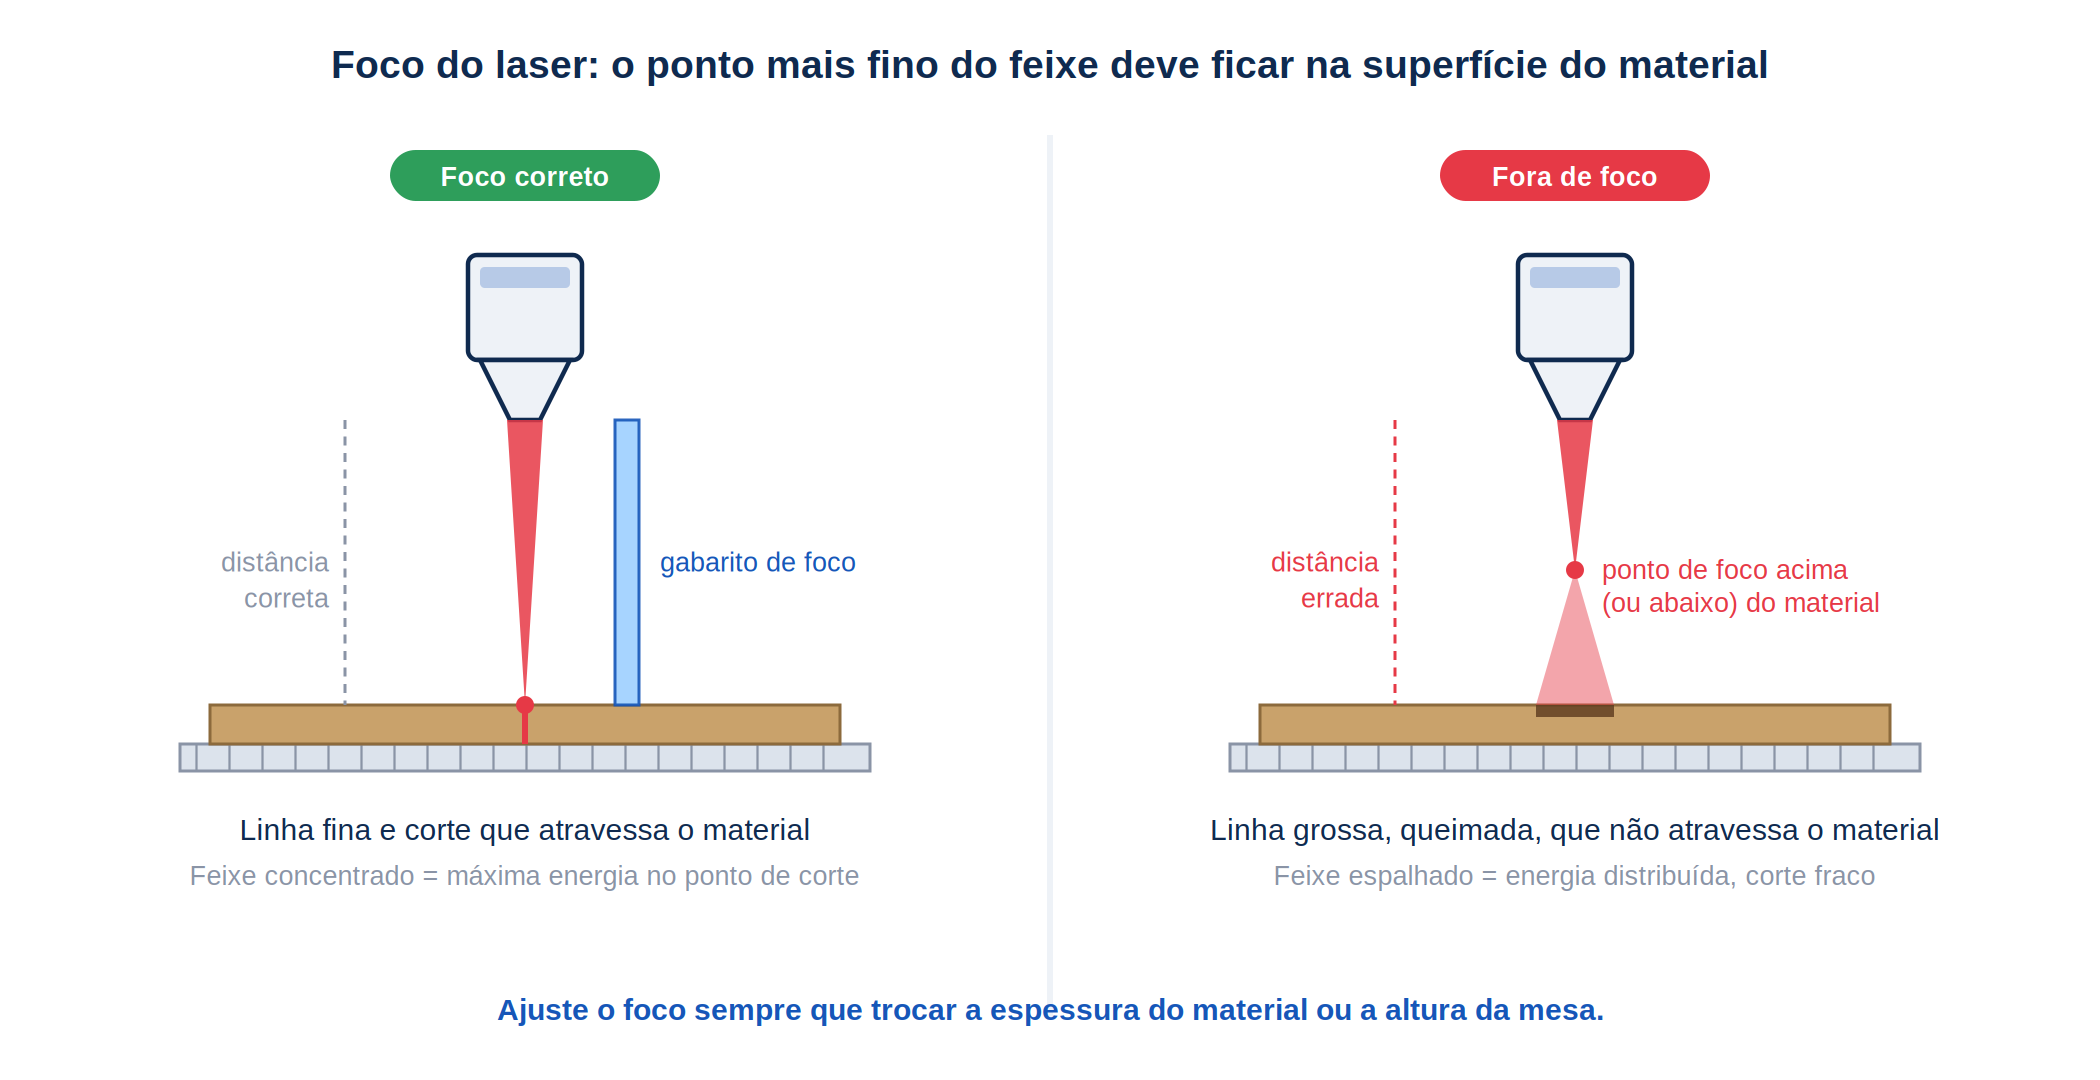
O que fazer: use o gabarito de foco entre o bico do cabeçote e o material e ajuste a altura até o gabarito encostar exatamente. Veja o passo a passo completo no artigo Ajustando o foco: https://ajuda.duelaser.com/due-flow
2. Velocidade ou potência incompatíveis com o material
Cada material e cada espessura têm uma combinação de velocidade e potência que funciona. Rápido demais ou com pouca potência, o laser só marca a superfície. Lento demais ou com potência excessiva, o material queima, escurece e pode até pegar fogo. A regra geral é: quanto maior a velocidade, mais potência o corte pede. O objetivo é encontrar a faixa adequada para o seu material.
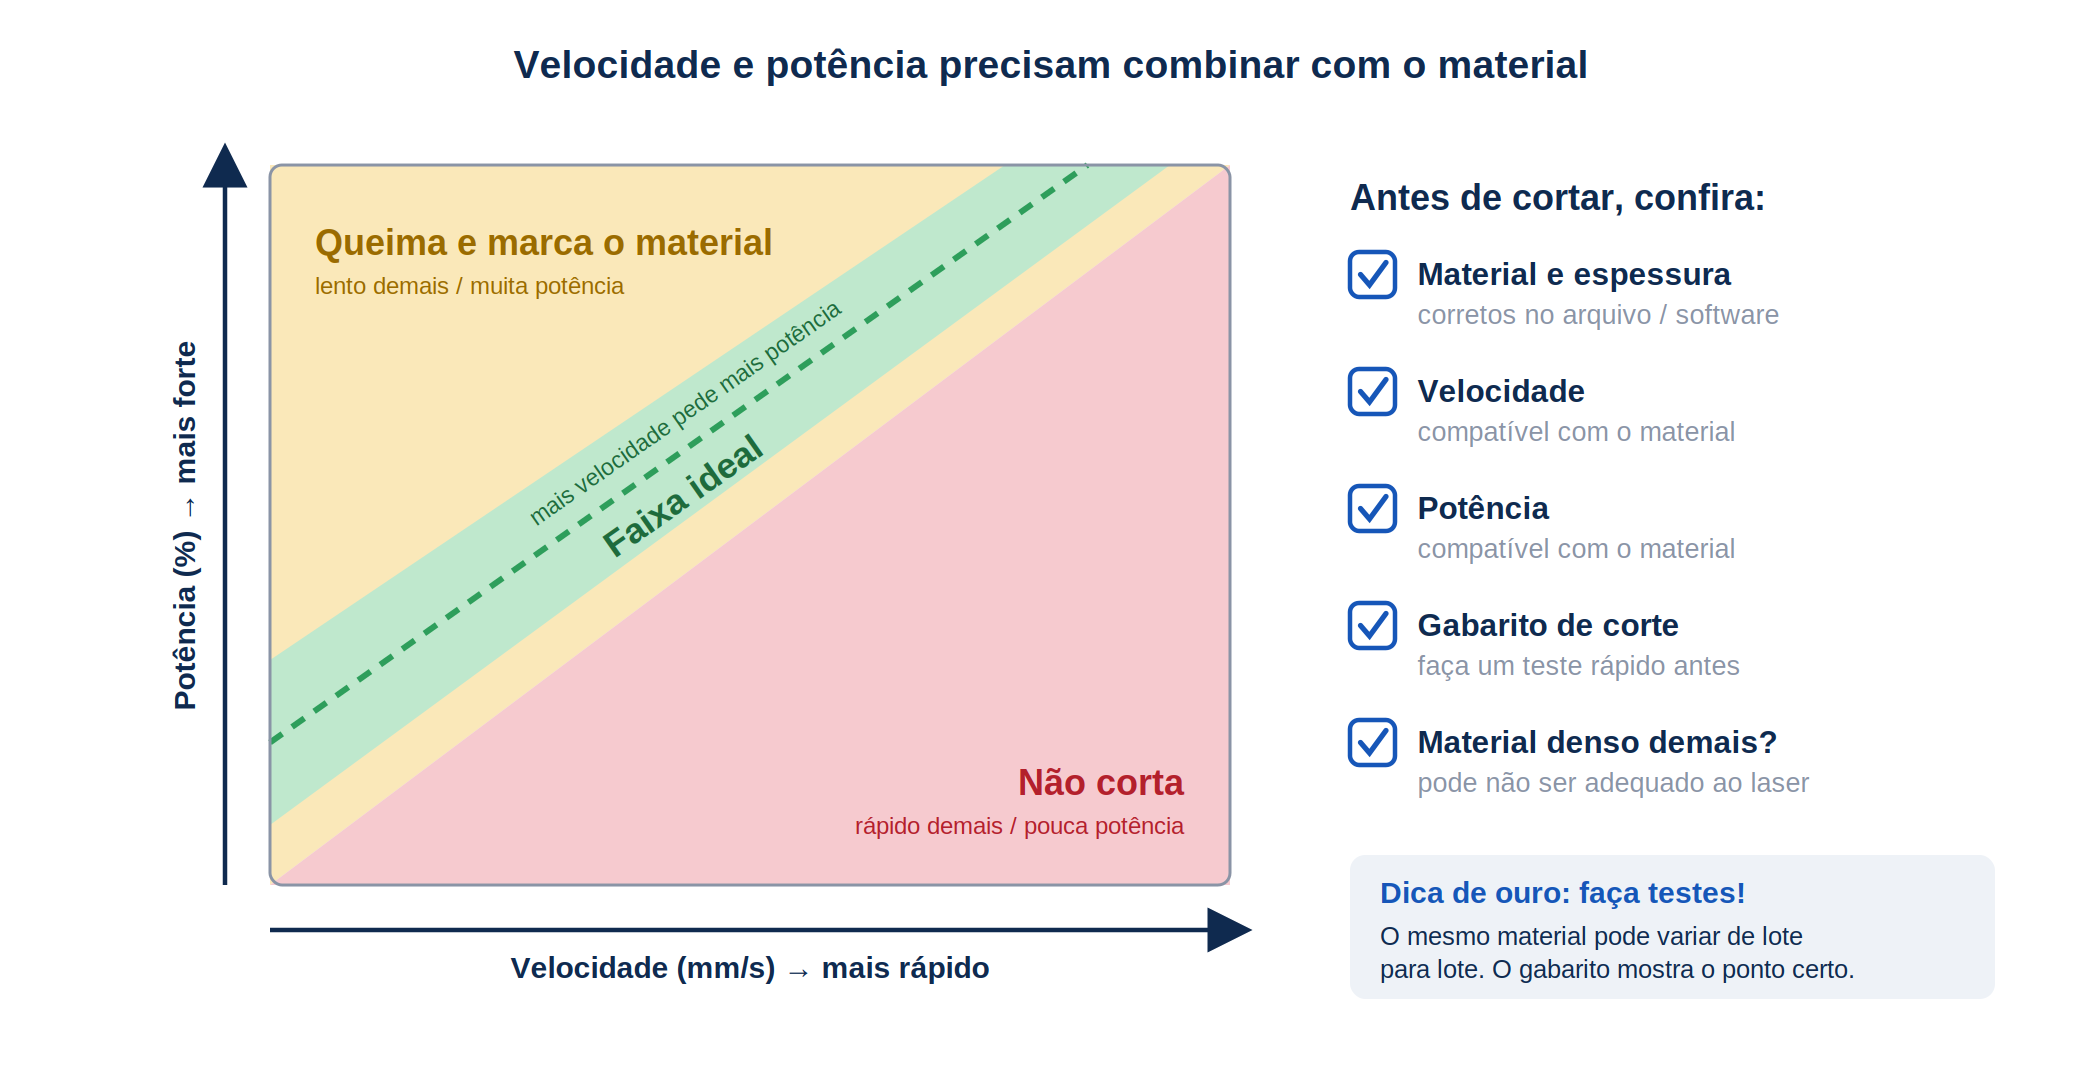
O que fazer: confira no software se a velocidade e a potência configuradas correspondem ao material que está na mesa. Na dúvida, faça testes com o gabarito de corte em um pedaço do mesmo material antes de cortar a peça final.
- Definindo os parâmetros – velocidade e potência: https://ajuda.duelaser.com/due-flow
- Gabaritos de corte – teste de parâmetros: https://ajuda.duelaser.com/due-flow
Características do material: lotes diferentes do mesmo material podem se comportar de forma diferente, por fatores como densidade, umidade e cola do MDF. Também pode acontecer de o material ser denso demais para a potência da máquina.
3. Material desnivelado ou colmeia suja
Se o material está torto, empenado ou mal apoiado, uma parte dele fica na distância de foco e a outra não. O resultado é um corte que sai perfeito em um canto da peça e incompleto no outro. O mesmo acontece quando há um retalho esquecido no fundo da máquina levantando a colmeia, ou quando uma das facas da mesa está fora do encaixe.
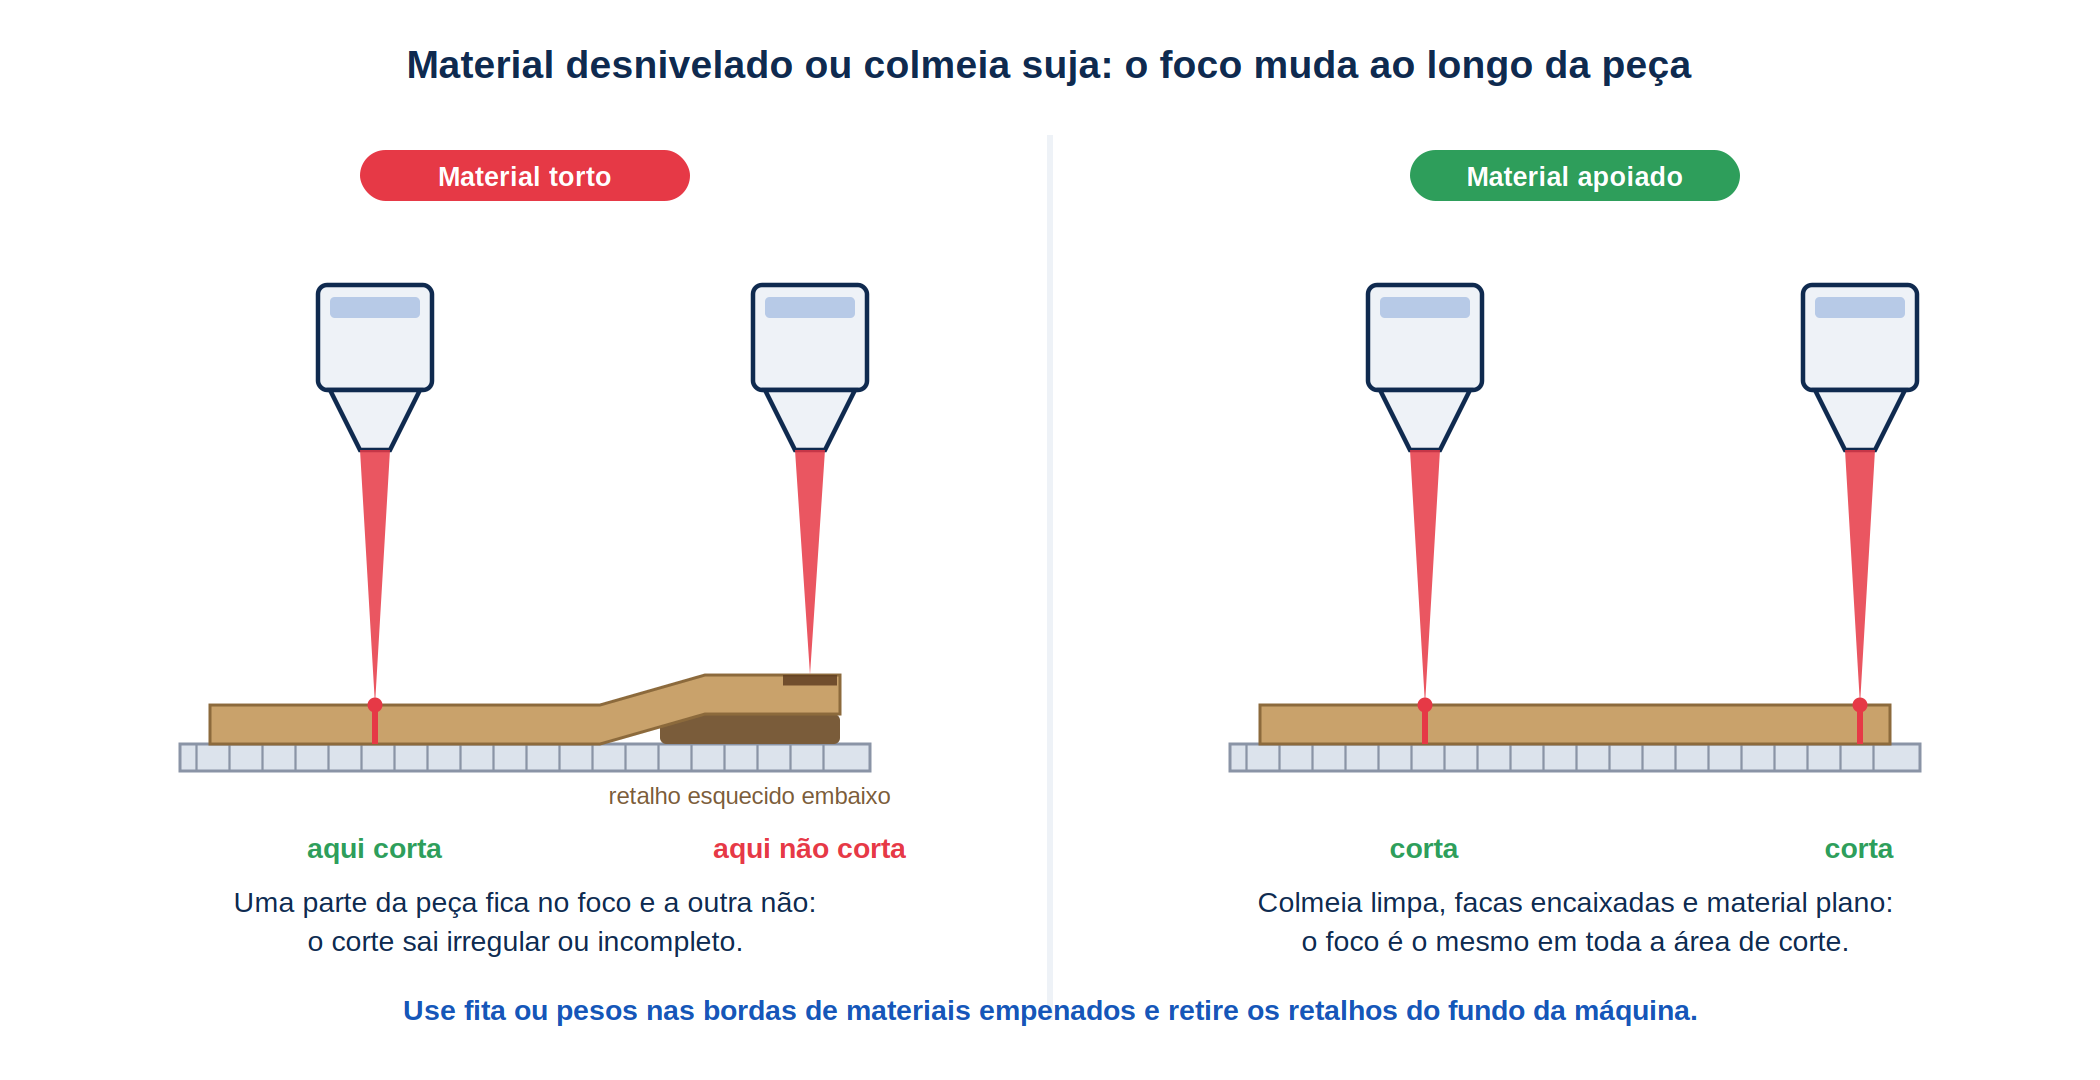
O que fazer:
- Facas: verifique se estão todas bem encaixadas e alinhadas na mesma altura.
- Colmeia: confira se não há nenhum retalho ou resíduo no fundo da máquina desnivelando a mesa.
- Material empenado: prenda as bordas com fita ou use pesos fora da área de corte para manter a chapa plana.
- Vídeo — Como nivelar o material e a colmeia: https://www.youtube.com/watch?v=2TtG-Inc32I
4. Espelho ou lente sujos
Da saída do tubo até o material, o feixe passa por 3 espelhos e 2 lentes. Com o uso, a fumaça do corte deposita resina nessas superfícies. Cada espelho ou lente sujo absorve uma parte do feixe, e o laser vai ficando mais fraco aos poucos.
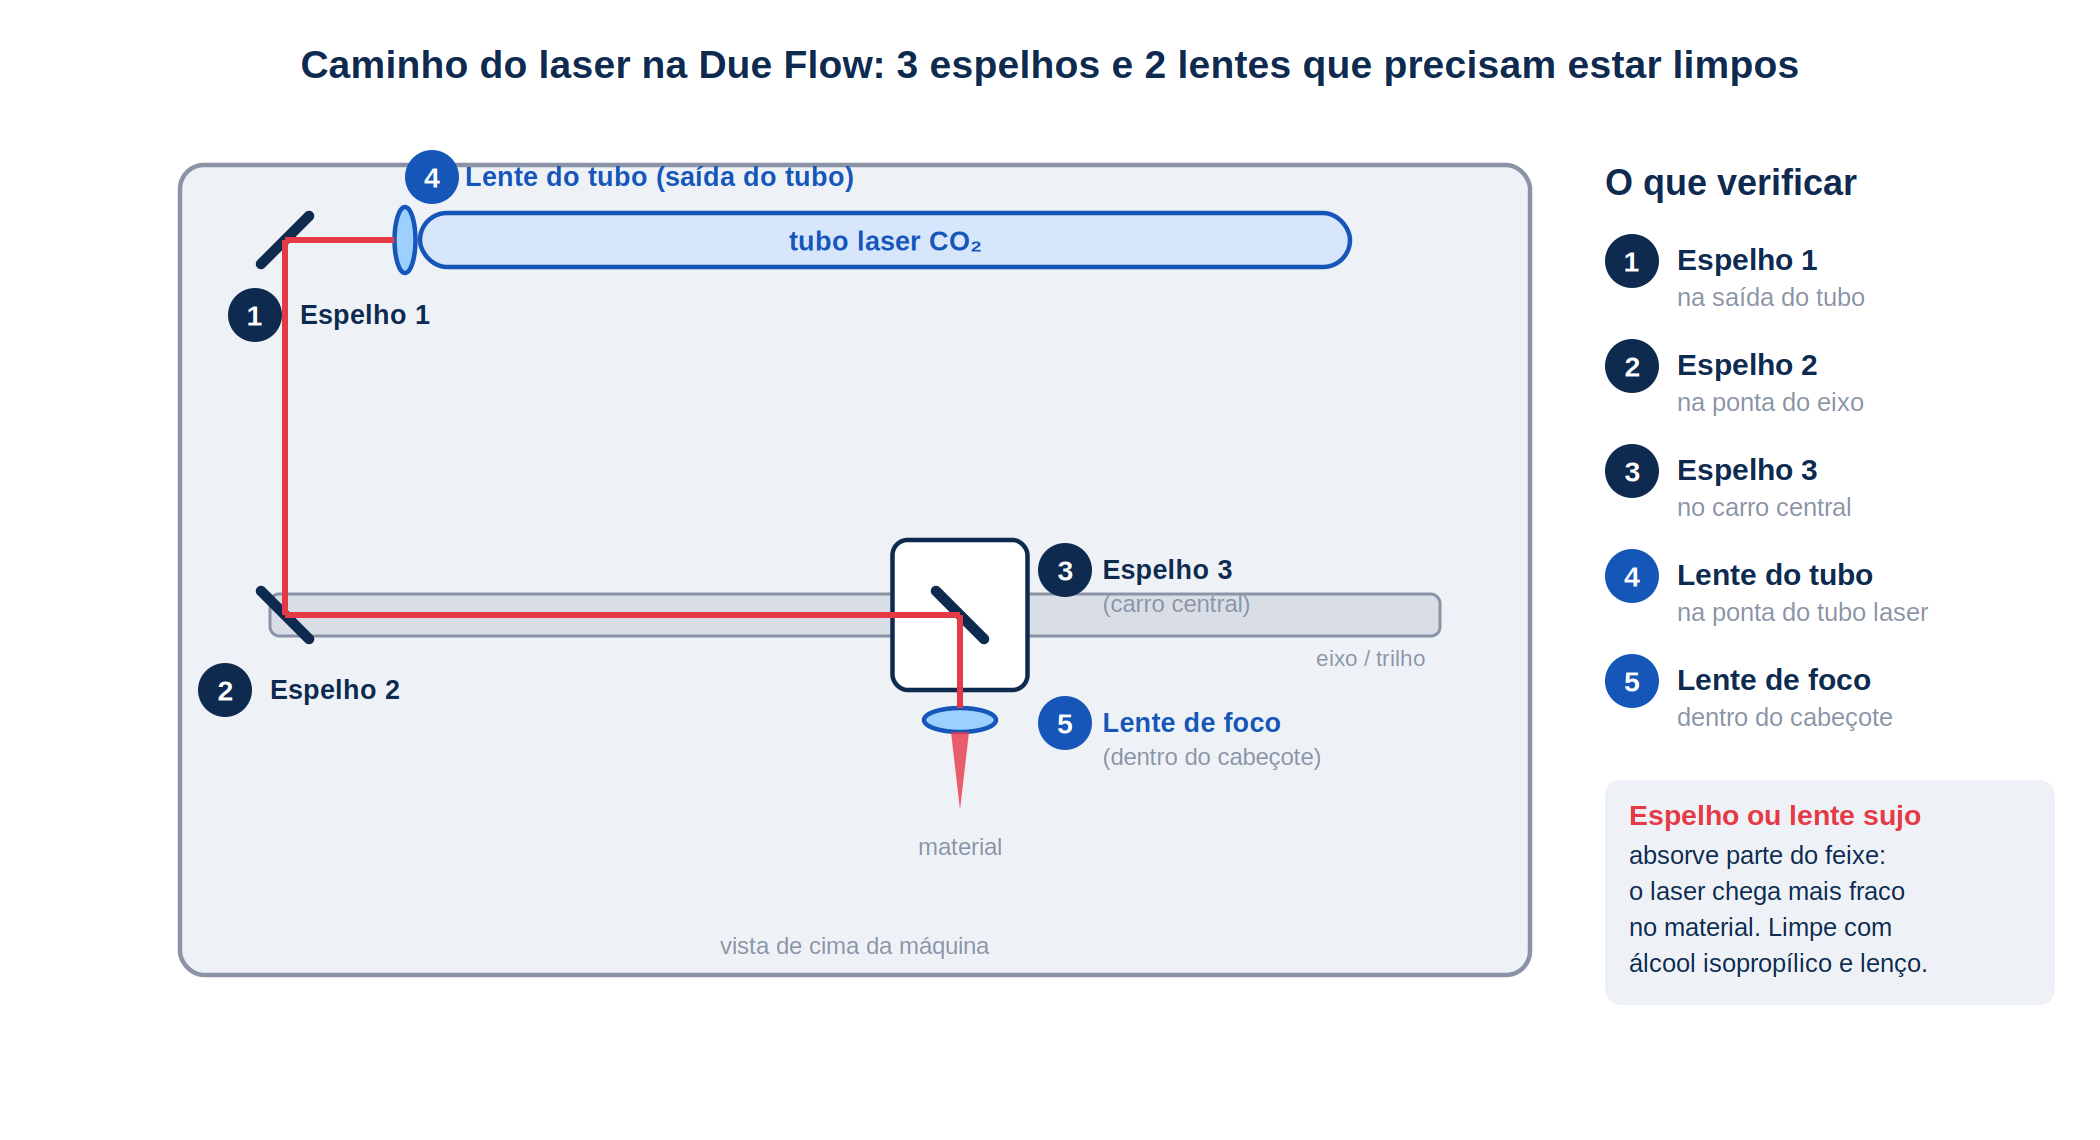
O que fazer: siga a frequência de limpeza indicada para a sua Due Flow e limpe todos os cinco componentes com álcool isopropílico e lenço próprio para óptica. Não esqueça do espelho do carro central e da lente na ponta do tubo laser.
- Limpeza dos espelhos: https://ajuda.duelaser.com/due-flow
- Limpeza das lentes: https://ajuda.duelaser.com/due-flow
- Limpeza da lente do tubo laser: https://ajuda.duelaser.com/due-flow
- Vídeo — Limpeza de espelhos e lentes na Due Flow: https://www.youtube.com/watch?v=uC8tbJ9osGY
5. Espelho desalinhado
Se o laser acende, mas chega fraco no material, ou corta bem em um canto da mesa e mal no canto oposto, algum espelho pode estar fora de alinhamento. Quando isso acontece, parte do feixe bate fora do centro do espelho seguinte ou da lente, e essa energia se perde antes de chegar ao material.
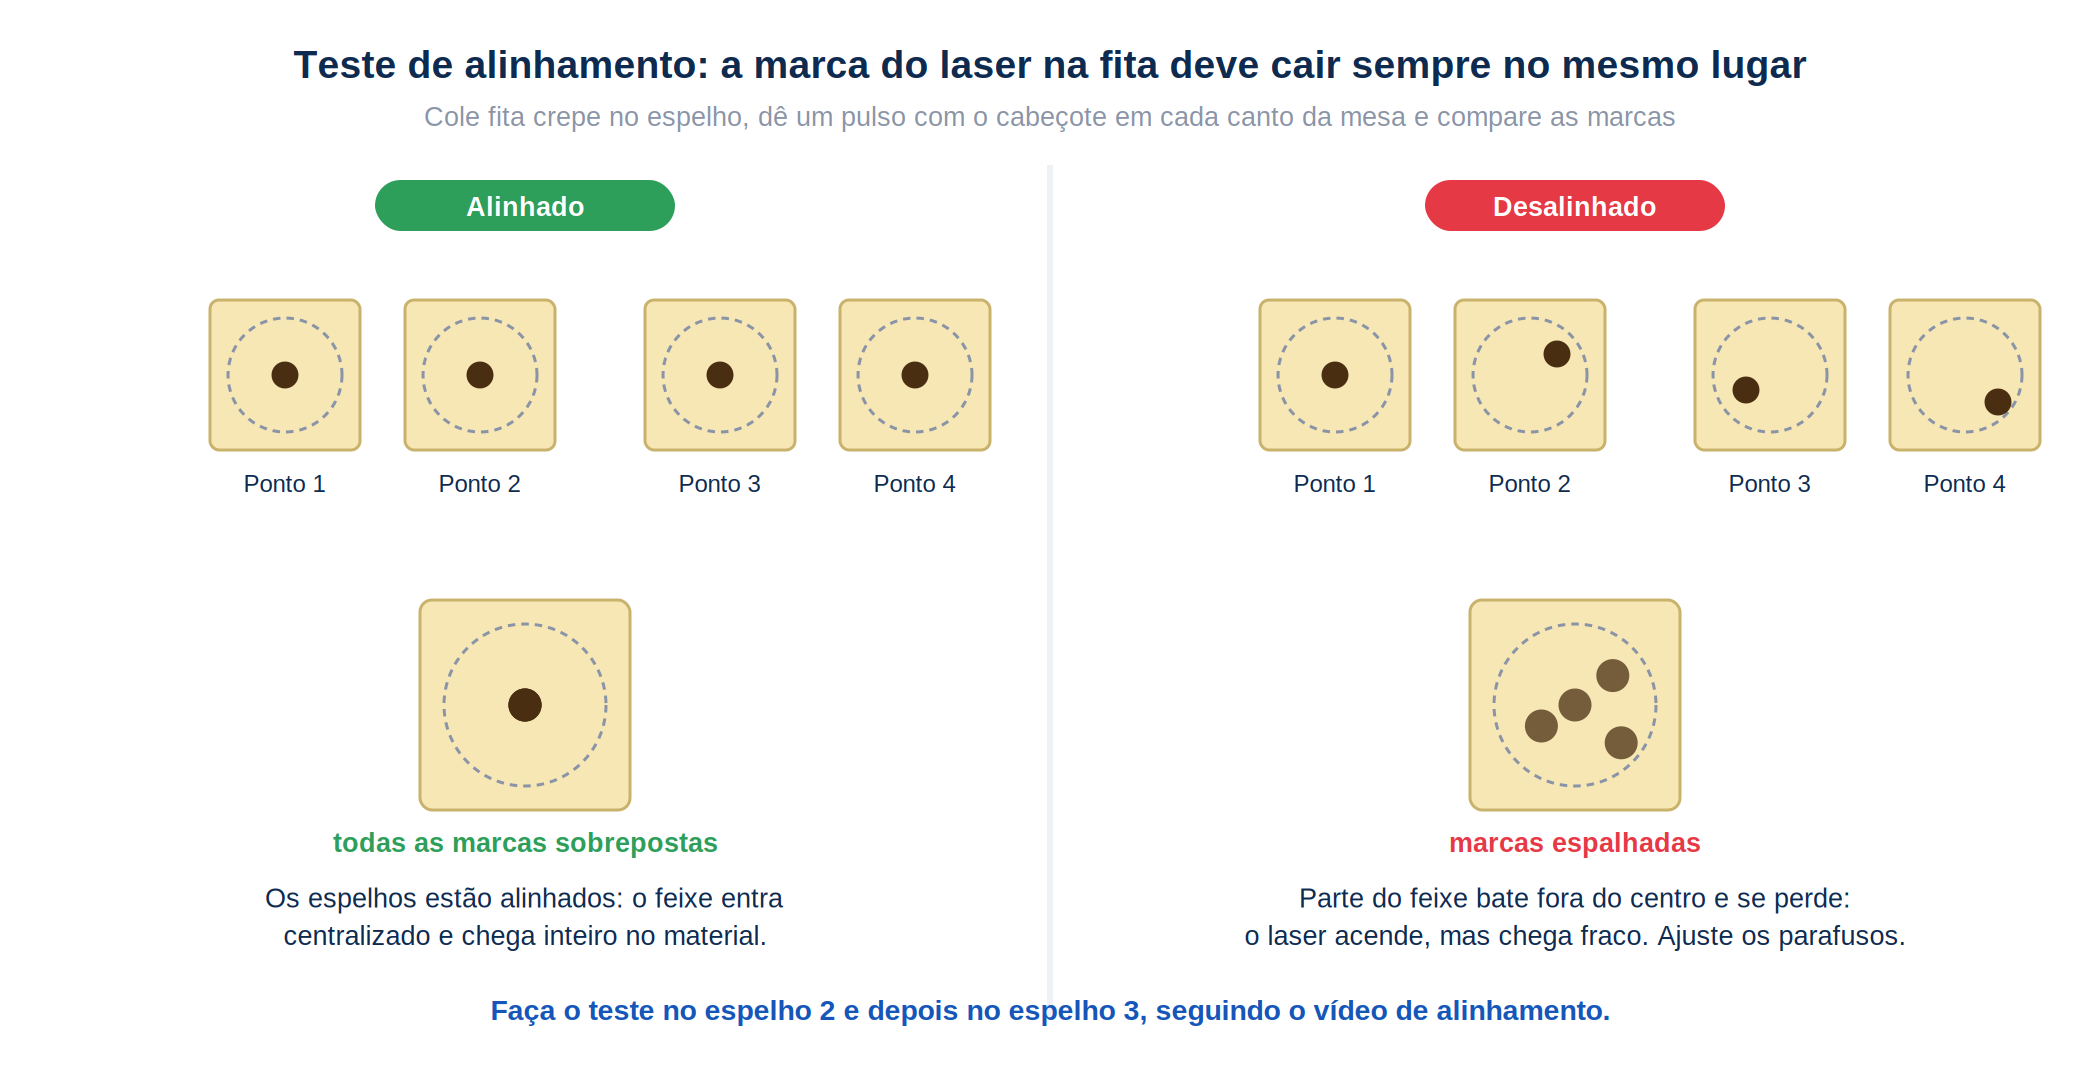
O que fazer: faça o teste de alinhamento. Cole um pedaço de fita crepe sobre o espelho, dê um pulso curto com o cabeçote em um canto da mesa e depois no canto oposto. Compare as marcas. Se elas não coincidirem, ajuste os parafusos do espelho anterior até que fiquem sobrepostas. Comece pelo espelho 2 e depois confira o espelho 3.
Vídeo — Teste e ajuste de alinhamento dos espelhos: https://youtu.be/pA_jC8kIPDk
6. Conector de alta tensão
O cabo vermelho que sai da fonte de alta tensão se conecta ao pino na ponta do tubo laser. Se esse contato está frouxo, oxidado ou mal isolado, a energia não chega inteira ao tubo: o laser pode falhar em alguns momentos, oscilar de potência, e às vezes você ouve estalos ou sente cheiro de queimado perto do tubo.
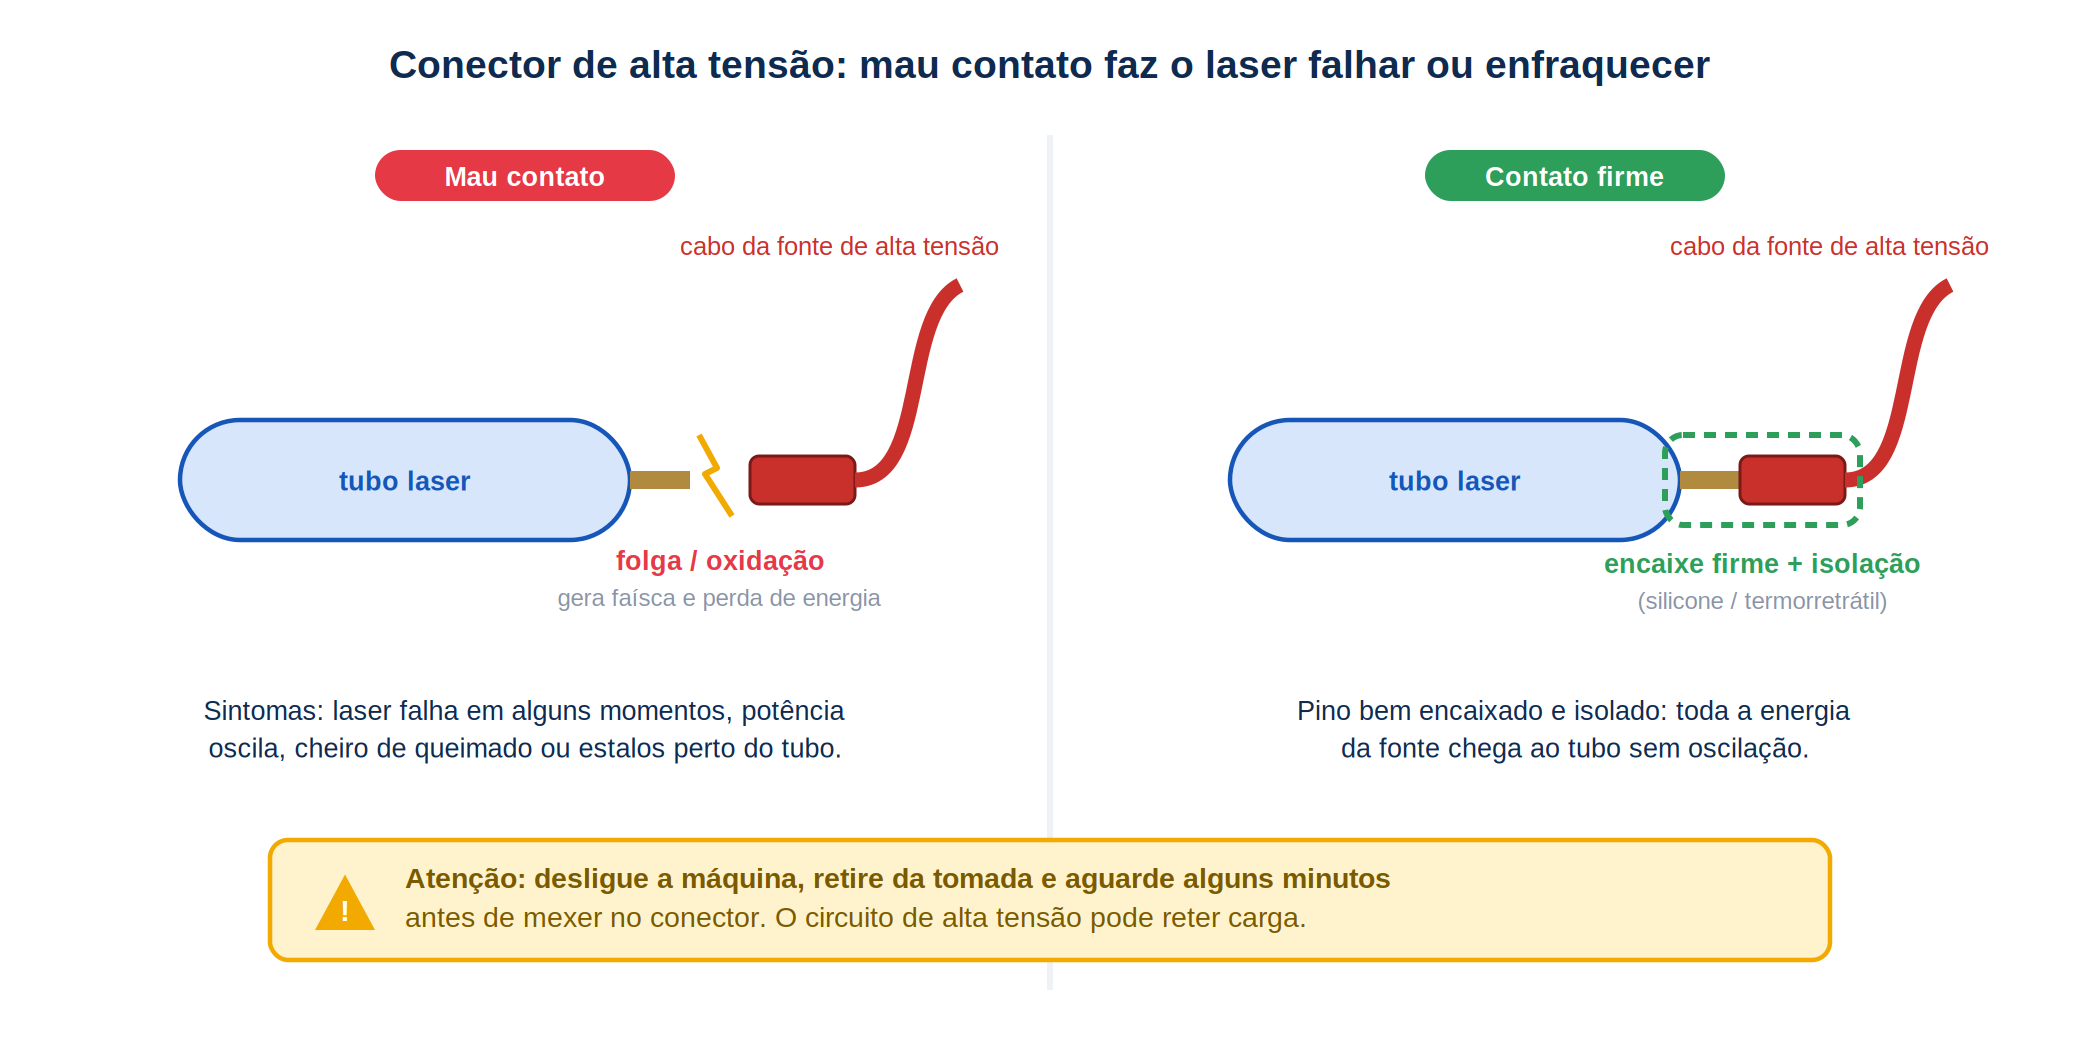
Atenção: para realizar esse procedimento, a máquina deve estar desligada e fora da tomada. Aguarde alguns minutos antes de tocar no conector, pois o circuito de alta tensão pode reter carga.
O que fazer: com a máquina desligada, confira se o pino está bem encaixado, sem oxidação, e se a isolação de silicone está íntegra. Se necessário, melhore o contato e refaça a isolação conforme o vídeo.
Vídeo — Como melhorar o contato do conector de alta tensão: https://www.youtube.com/watch?v=YAie8ZHbq04
7. Vida útil do tubo laser
O tubo laser de CO₂ é um item de desgaste, com duração média de 1 a 1,5 ano, dependendo da intensidade de uso. Com o tempo, o gás interno se degrada e o laser enfraquece gradualmente. Você percebe isso quando precisa reduzir a velocidade cada vez mais para cortar o mesmo material, até chegar ao ponto em que o corte se torna inviável.
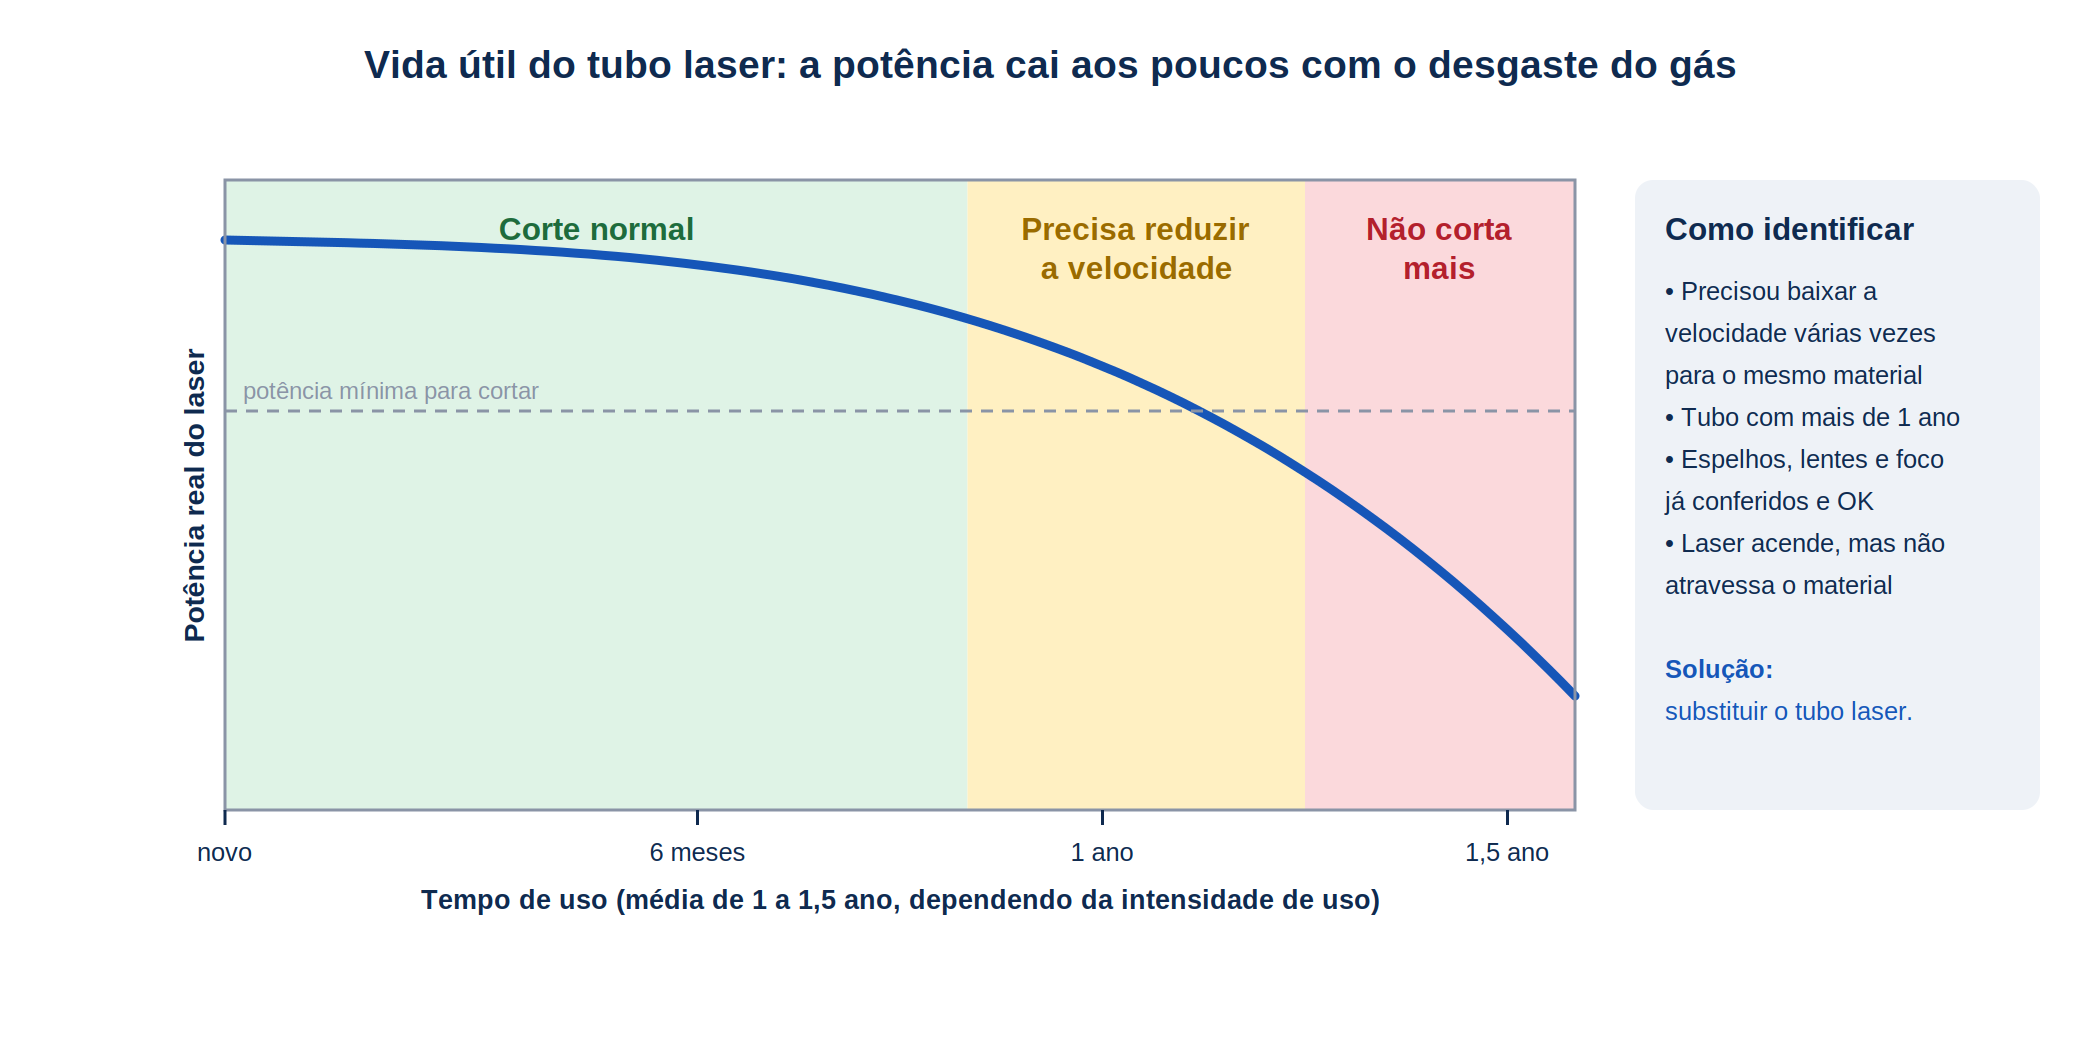
Como identificar: se você já conferiu foco, parâmetros, nivelamento, limpeza, alinhamento e conector, o tubo tem mais de um ano de uso e a máquina continua exigindo velocidades cada vez menores, é muito provável que o gás do tubo esteja no fim.
O que fazer: substituir o tubo laser resolve o problema. Entre em contato com o suporte para orientação sobre a troca e o tubo correto para a sua Due Flow.
Resumo rápido
- Linha grossa e queimada, não atravessa — causa mais provável: foco desajustado — verificar Item 1.
- Só marca a superfície ou queima demais — causa mais provável: velocidade / potência erradas — verificar Item 2.
- Corta bem em uma parte da peça e mal em outra — causa mais provável: material desnivelado ou retalho na colmeia — verificar Item 3.
- Perda de força gradual em máquina com meses de uso — causa mais provável: espelhos ou lentes sujos — verificar Item 4.
- Laser acende, mas chega fraco; varia entre cantos da mesa — causa mais provável: espelho desalinhado — verificar Item 5.
- Laser falha, oscila, estalos ou cheiro perto do tubo — causa mais provável: conector de alta tensão — verificar Item 6.
- Precisa reduzir a velocidade cada vez mais; tubo com +1 ano — causa mais provável: fim da vida útil do tubo — verificar Item 7.
Caso nenhuma dessas alternativas tenha ajudado, entre em contato com a equipe de suporte pelos canais de atendimento.